




Eje de engranaje cónico
Eje de engranaje cónico:
La maquinaria SST puede ofrecer juegos de engranajes y ejes.
La forma de coincidencia entre el engranaje fijado en el eje y el eje varía según la situación específica.
Se considerarán las condiciones de uso, como el tamaño de la potencia transmitida, la estabilidad y el impacto de la carga, etc.
Considere también el proceso de montaje.
Generalmente, la carga es pequeña y estable, se puede adoptar un ajuste de holgura, H7/H6. Carga grande, impacto, ajuste de transición, H7/K6; H7/m6. Las dos anteriores son formas comunes de cooperación. Si se trata de una carga pesada y un impacto grave, se debe considerar un ajuste de interferencia.
En el montaje real, sólo hay dos formas coincidentes: holgura e interferencia, lo cual es fácil de entender. El ajuste de transición es la posibilidad tanto de ajuste con holgura como de ajuste con interferencia. Sólo después de procesar y formar las piezas se puede determinar la forma de ajuste durante el montaje.
El proceso de forjado del eje de engranaje cónico es un proceso de forjado que combina extrusión hueca abierta y forjado no isotérmico. El eje del piñón hueco se fabrica con un escalón para mejorar la precisión dimensional del eje hueco forjado.
Etapa de extrusión antes de la forja no isotérmica En este proceso de forja, la extrusión hueca de la barra central con matriz de sujeción se coloca delante de la forja no isotérmica. En la operación de extrusión, la matriz reduce el diámetro exterior de la pieza de trabajo en una cierta longitud. La parte interior de la pieza de trabajo está completamente sostenida por el husillo, que se mueve con la pieza de trabajo, y el diámetro interior permanece sin cambios. El posterior proceso de forjado no isotérmico también consta de una operación de calentamiento por inducción, una operación de recalcado y una operación de ahusamiento. El funcionamiento inductivo calienta la pieza de trabajo localmente y produce una tensión de flujo que varía espacialmente.
En la operación cónica, la parte sólida se comprime mediante una matriz con una cavidad cónica para producir una cabeza cónica. Etapa de extrusión en el proceso de forjado no isotérmico en el segundo proceso de forjado, la extrusión de mandril se reemplazó por la extrusión de tapón y se agregó la extrusión de tapón entre las operaciones de recalcado y conificación. Después de recalcar la pieza de trabajo del eje del engranaje, los escalones del cilindro se forman mediante una extrusión hueca tipo tapón.



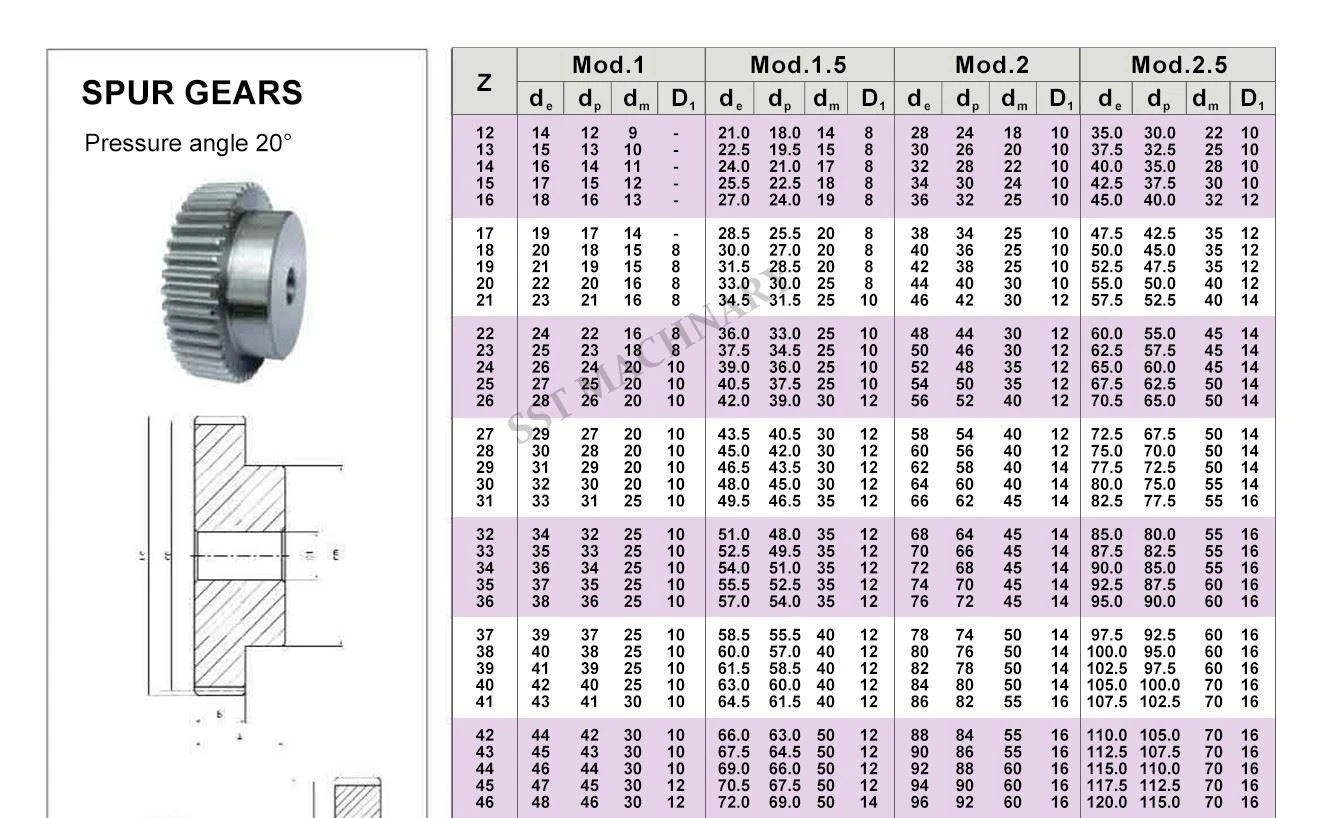


Etiqueta: Eje de engranaje cónico, China, proveedores, fabricantes, fábrica, personalizado, mayorista, para la venta, hecho en China
Artículo anterior
Eje de engranaje en espiralSiguiente artículo
Eje del piñónTambién podría gustarte


Envíeconsulta